


Bahagian Alat Kuasa Bermesin Ketepatan CNC | Pusingan Jenis Swiss & Tersuai OEM
Apabila reka bentuk alat kuasa beralih daripada prototaip kepada pengeluaran, bahagian yang biasanya menyebabkan masalah ialah komponen berputar dan perumah kecil: aci motor, aci penghantaran, aci spline, lengan injap dan perumah yang perlu memegang toleransi yang ketat dalam jangka masa panjang. Soalan penyumberan bukanlah sama ada pembekal boleh memesin satu sampel, tetapi sama ada mesin CNC, bahan dan proses pengisaran yang sama boleh memberikan dimensi yang sama pada bahagian ke-5,000. Di situlah pentingnya bahagian alat kuasa bermesin CNC, dan itulah sebabnya kami telah membina barisan pengeluaran kami di sekitar pusingan membujur jenis Swiss, pengilangan CNC, pengisaran tanpa pusat dan pengisaran silinder, disokong oleh peralatan pemeriksaan yang diimport.
Maksud Ketepatan pada Komponen Alat Kuasa
Untuk komponen alat kuasa, ketepatan bukan nombor abstrak. Ia adalah perbezaan antara aci yang berjalan lancar pada 20,000 RPM dan yang menghasilkan getaran, kehausan bearing atau hayat alat yang lebih pendek. Toleransi praktikal pada bahagian ini selalunya termasuk diameter ±0.005 mm, kebulatan dalam beberapa mikron, dan nilai Ra kekasaran permukaan dalam julat 0.2 hingga 0.8 µm. Perkara yang sama berlaku untuk ketumpuan antara jurnal tanah dan ciri giling.
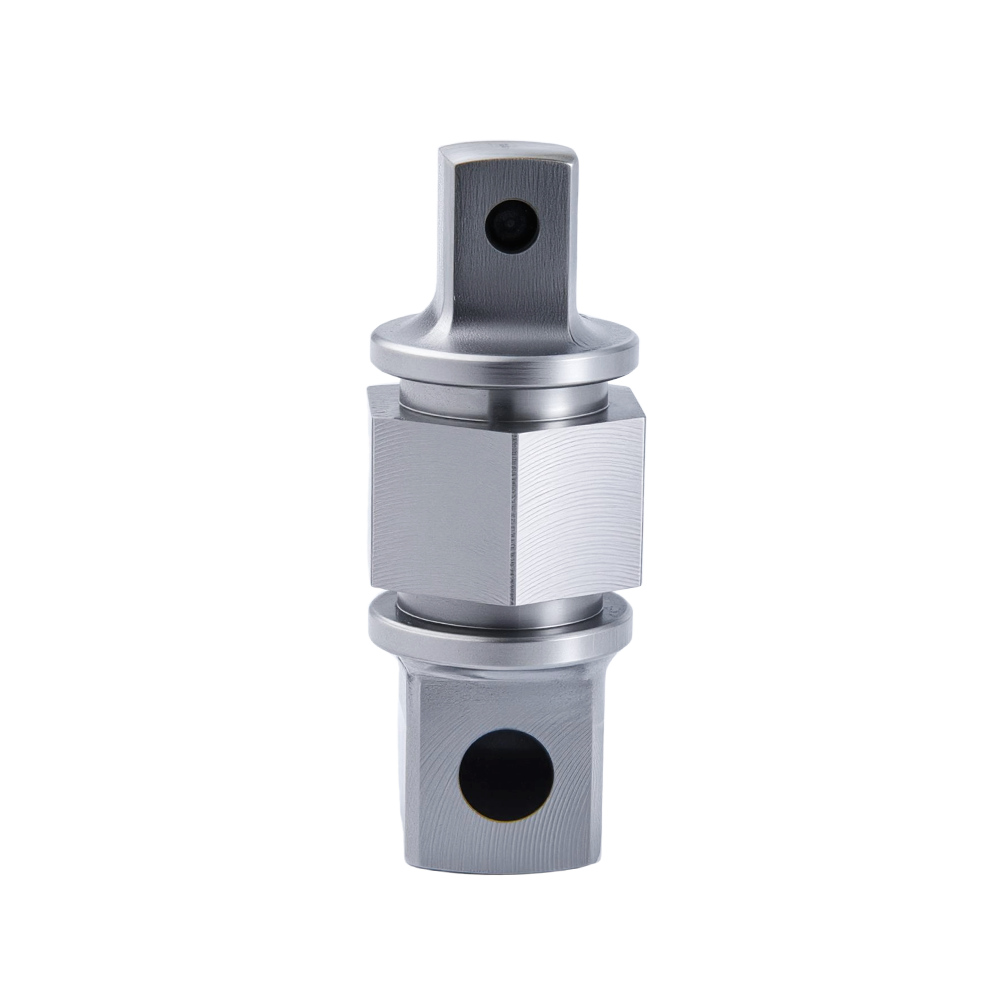
Setiap bahagian alat kuasa mempunyai keperluan pemesinan tertentu. Aci langsing dengan nisbah panjang-ke-diameter yang tinggi paling baik dibuat pada mesin pelarik jenis Swiss, kerana sesendal panduan menyokong bahan yang hampir dengan titik pemotongan dan mengurangkan pesongan. Perumah atau lengan injap dengan lubang gerudi silang dan muka rata memerlukan pusat pemesinan atau pusat pusing dengan perkakas terdorong. Tempat duduk galas, seperti gelang galas atau diameter aci spline, biasanya memerlukan pengisaran tanpa pusat atau silinder selepas berpusing untuk mencapai diameter akhir, kebulatan dan kemasan permukaan.
Ciri yang paling sukar untuk dipegang selalunya adalah peralihan antara lubang gerudi, flat giling dan diameter tanah. Bahagian yang diputar dalam satu persediaan dan digiling dalam yang lain boleh hanyut dalam kedudukan. Dengan merancang operasi berdasarkan datum yang jelas, kami memastikan perhubungan stabil.
Bahan Yang Mengubah Pelan Pemesinan
Bahan juga mengubah strategi. Keluli tahan karat dan keluli galas adalah biasa untuk aci dan lengan, manakala aluminium dan loyang muncul dalam perumah dan bahagian elektrik. Setiap bahan mempunyai tingkah laku cip yang berbeza, kelajuan pemotongan dan keperluan rawatan haba, jadi pembekal yang boleh dipercayai perlu melaraskan suapan, kelajuan dan perkakasan dengan sewajarnya.
Bahagian Alat Kuasa Kami Keluarkan
Rangkaian standard kami termasuk banyak bahagian yang terdapat di dalam alatan kuasa dan pemasangan pemacunya. Bahagian di bawah adalah contoh biasa, dan kami juga boleh memesin lukisan tersuai yang tidak sesuai dengan katalog tetap.
- Aci motor CNC dan aci penghantaran
- Aci berkelajuan tinggi, aci langsing dan aci spline
- Aci gear planet dan aci gear ketepatan
- Lengan injap, lengan injap solenoid, dan komponen perumahan asas
- Pelocok, rod tolak, pin pengesan dan takal pemasaan
Untuk kedua-dua prototaip dan larian pengeluaran, kami boleh bekerja dari stok bar atau kosong pra-palsu bergantung pada saiz bahagian dan kadar suapan yang diperlukan. Untuk paparan yang lebih luas tentang bahagian yang kami buat untuk industri ini, lihat halaman komponen alat kuasa CNC kami. Jika anda memerlukan bahagian yang tidak disenaraikan, kami Bahagian alat kuasa bermesin ketepatan CNC garisan adalah titik permulaan yang betul kerana ia menggabungkan pengalaman, perancangan proses dan pemeriksaan di bawah satu bumbung.
 Komponen Alat Kuasa Mesin CNC Ketepatan Terokai bahagian mesin ketepatan CNC kami untuk alatan kuasa, termasuk komponen penghantaran, aci gear, gear modul kecil dan aci motor. Komponen ini memastikan kebolehpercayaan dalam aplikasi yang menuntut, disokong oleh perancangan proses dan kepakaran pemeriksaan kami. Lihat Produk →
Urutan Pemesinan Di Sebalik Bahagian Alat Kuasa Boleh Dipercayai
Ketepatan berulang datang dari proses berstruktur, bukan dari mesin tunggal. Ini ialah urutan yang kami gunakan untuk kebanyakan komponen alat kuasa berputar:
| Operasi | Peralatan Biasa | Apa yang Dikawalnya |
|---|---|---|
| Membelok jenis Swiss | Pelarik jenis Swiss Bintang CNC | Diameter, panjang dan kelurusan pada aci yang panjang dan langsing |
| CNC memusing / mengisar | Pelarik CNC dan pusat pemesinan | Flat giling, lubang silang, slot, dan ciri pusingan sekunder |
| Pengisaran tanpa pusat atau silinder | Mesin pengisar tanpa pusat dan silinder | O.D. akhir, kebulatan dan kemasan permukaan pada jurnal galas |
| Mencuci bahagian | Pencuci industri | Mengeluarkan serpihan, minyak dan penyejuk sebelum diperiksa |
| Pemeriksaan | Alat pengukur yang diimport | Mengesahkan dimensi, toleransi kedudukan dan kualiti permukaan |
Contoh: Aci Motor Tanah untuk Alat Tanpa Kord
Untuk aci motor alat tanpa wayar biasa, persediaan bermula dengan pusingan jenis Swiss. Bar disokong dekat dengan tepi pemotong, jadi aci boleh dimesin ke panjang akhir tanpa lentur. Kosong dipusingkan untuk meninggalkan stok pengisaran 0.2 mm pada jurnal galas. Selepas rawatan haba, aci bergerak ke pengisaran silinder untuk membawa diameter ke dalam julat ±0.005 mm. Akhir sekali, bahagian itu diperiksa pada penguji permukaan dan tolok diameter. Urutan ini memastikan penyingkiran bahan terkawal dan memelihara struktur mikro permukaan galas.
Mempunyai semua langkah ini di bawah satu bumbung adalah penting kerana ia mengurangkan ralat lepas tangan dan memberikan kawalan pasukan pengeluaran ke atas laluan pembuatan yang lengkap. Jika aci diputarkan kepada diameter hampir akhir dan kemudian dikisar dalam kemudahan yang sama, rantai toleransi kekal pendek.
Pertimbangan Pembelian OEM untuk Bahagian Alat Kuasa
Apabila membeli bahagian alat kuasa bermesin ketepatan CNC, sebut harga terendah selalunya bukan pilihan yang lebih menjimatkan dalam jangka masa panjang. Pembekal yang boleh membuktikan kawalan proses dan bertindak balas terhadap perubahan lukisan akan menyelamatkan anda daripada kerja semula, kegagalan medan dan pelancaran tertunda.
Mulakan dengan pakej lukisan yang lengkap. Sertakan gred bahan, kekerasan, toleransi yang diperlukan, dan kemasan permukaan. Jika dimensi kritikal mesti dipegang selepas rawatan haba, nyatakan lebih awal. Kemudian tentukan kelantangan dan jangkaan masa pendahuluan. Larian prototaip sebanyak 50 keping mungkin menggunakan mesin pelarik jenis Swiss dengan stok bar, manakala larian pengeluaran sebanyak 50,000 keping mungkin membenarkan alat bentuk tersuai atau lekapan pengisaran.
- Hantar lukisan 2D/3D dengan serlahan ciri toleransi dan nilai kemasan permukaan.
- Nyatakan gred bahan, kekerasan dan sebarang peraturan rawatan pra atau selepas haba.
- Nyatakan kuantiti prototaip, kuantiti pengeluaran dan masa pendahuluan yang diperlukan.
- Minta laporan pemeriksaan artikel pertama dan sebarang sijil bahan yang diperlukan.
Tanya juga tentang laporan pemeriksaan. Kami membuat bahagian ini untuk lukisan anda dan boleh memberikan hasil pengukuran untuk dimensi kritikal. Untuk maklum balas reka bentuk untuk pembuatan atau kerja tersuai yang melampaui bahagian standard, halaman pemesinan CNC kami untuk OEM menggariskan cara kami mengendalikan lukisan pelanggan dan perancangan proses.
Sama ada anda memerlukan aci untuk gergaji bulat padat, lengan untuk gerudi tork tinggi, atau perumah untuk alat kuasa industri, kaedah pembuatan harus sepadan dengan lukisan dan volum pengeluaran. Digabungkan dengan pusingan Swiss dalaman, pengilangan CNC dan pengisaran, kami boleh memesin bahagian alat kuasa dengan toleransi yang diperlukan oleh pengeluaran berulang.
-
Bahagian Automotif Bermesin Ketepatan CNC: Bahan, Toleransi & Aplikasi
Setiap permulaan yang yakin pada pagi musim sejuk, setiap lebuh raya yang sunyi, setiap penggunaan brek yang lancar bergantung pada beratus-ratus bahagian logam kecil melakukan kerja mereka tanp...
-
Bahagian Automotif Bermesin Ketepatan CNC: Bahan, Toleransi dan Cara Memilih Pengilang yang Tepat
Bahagian automotif mesin ketepatan CNC ialah komponen yang dihasilkan oleh proses pembuatan tolak dikawal komputer — memusing, mengisar, menggerudi, mengisar dan pemesinan berbilang paksi — k...
-
Peranan Pemesinan Ketepatan CNC dalam Pengilangan Bahagian Alat Kuasa Berprestasi Tinggi
Apa Itu Pemesinan Ketepatan CNC Pemesinan ketepatan CNC ialah proses pembuatan terkawal komputer yang mengeluarkan bahan daripada logam atau plastik kosong menggunakan alat pemotong untuk ...
-
Bagaimanakah Bahagian Penyejukan Cecair Mesin CNC Ketepatan Tinggi Menyelesaikan Cabaran Terma Kritikal Penskalaan Kuasa Pengkomputeran AI?
Perkembangan pesat beban kerja kecerdasan buatan telah meletakkan permintaan terma yang tidak pernah berlaku sebelum ini pada perkakasan pengkomputeran, memacu evolusi sepadan dalam kejuruteraan...
-
Bahagian Penyejukan Cecair Bermesin CNC Precision: Toleransi, Bahan, Pengedap
Blok air boleh melepasi setiap laporan dimensi dan masih menitis pada bangku ujian, kerana alur cincin-Onya terkeluar dari mesin beberapa ratus milimeter bersaiz besar. Situasi seperti inilah ya...
-
Mengapa Komponen Penyejukan Cecair Bermesin CNC Ketepatan Tinggi adalah Kunci Penting untuk Melancarkan Kuasa Pengkomputeran AI Secara Besar-besaran?
Pertumbuhan pesat latihan AI dan beban kerja inferens telah mendorong pengurusan haba pusat data melepasi had penyejukan udara tradisional. Cip pemecut AI moden secara rutin menarik beberapa rat...

- Produk
- Bahagian Automotif Bermesin Ketepatan CNC
- Bahagian Penyejukan Cecair Bermesin CNC Precision
- Bahagian Alat Kuasa Bermesin Ketepatan CNC
- Komponen Optik Bermesin Ketepatan CNC
- Sesuaikan
- Swiss Turning
- Pusat Pemesinan
- Pengilangan&Pemusingan CNC
- Mesin Pengisar Tanpa Pusat
- Mesin Pengisar Silinder
- Kenalan
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Alamat: No. 6 Shiji 1st Road, Zon Pembangunan Mazhu Doumen, Bandar Yuyao, Wilayah Zhejiang, China

-

